


Bransjenyheter
Hjem / Nyheter / Bransjenyheter / Bransjeveiledning for termisk prosessering: utstyr, temperaturtoleranser og samsvar
Bransjeveiledning for termisk prosessering: utstyr, temperaturtoleranser og samsvar
Dato:Sep 28, 2026
En batchovn satt til 650 °C som går 628 °C ved døren og 671 °C ved bakveggen, har ikke noe problem med kalibreringen. Over en 45-minutters bløtlegging avgjør spredningen om et verktøystålparti oppfyller hardhetsspesifikasjonen eller kommer tilbake som omarbeid. Det gapet er den daglige virkeligheten i den termiske prosessindustrien, og det forklarer hvorfor settpunktet på kontrolleren vanligvis er det minst informative tallet i rommet.
Termisk prosessering dekker enhver operasjon der kontrollert varme, og vanligvis en kontrollert atmosfære eller et vakuum, endrer et materiale. Det omfatter varmebehandling og sintring av metaller, pasteurisering, sterilisering og blanchering i mat, tørking og herding i batteri- og beleggproduksjon, og bake-, avgassings- og glødetrinnene bak halvleder- og tynnfilmproduksjon. Maskinvaren ser forskjellig ut i hvert segment, men fysikken og kjøpsrisikoen er bemerkelsesverdig like.
Den praktiske konklusjonen: termisk prosessering er en toleransevirksomhet, ikke en temperaturvirksomhet. Fire variabler avgjør om en prosess gjentar seg selv - oppnåelig ensartethet, atmosfærekontroll, samsvaret mellom belastningsgeometri og varmeoverføring, og dokumentert bevis på at alle tre holdt under kjøringen. Kjøpere som velger utstyr rundt disse fire punktene, i stedet for rundt en maksimal temperatur alene, unngår de fleste dyre overraskelsene.
De fire variablene som bestemmer en termisk prosess
Før du sammenligner katalognummer, hjelper det å skille ut hva som faktisk endrer utfallet av en syklus. Hver av de fire elementene nedenfor kan ugyldiggjøre et ellers godt spesifisert kjøp.
Uniformitetsband
Ensartethet er oppgitt som et bånd over et definert arbeidsvolum, for eksempel /- 3 °C, /- 5 °C eller /- 10 °C. Et kammer vurdert til 300 °C uten oppgitt bånd forteller en kjøper nesten ingenting. Båndet avhenger også av belastningen: et tomt kammer ser alltid bedre ut enn et lastet.
Atmosfære
Luft er den billigste atmosfæren og den mest kjemisk aggressive. Nitrogen undertrykker oksidasjon, hydrogen og gassdannelse reduserer overflateoksider, og vakuum fjerner både oksygen og de flyktige stoffene som slipper ut av lasten. Materialspesifikasjonen, ikke verkstedets bekvemmelighet, bør avgjøre dette.
Varmeoverføringsgeometri
Konveksjon trenger plass for gass å bevege seg, stråling avhenger av siktlinje til elementene, og ledning avhenger av kontakttrykk. Å stable deler tettere for å øke gjennomstrømningen endrer ofte den effektive prosessen mer enn å øke settpunktet gjør.
Bevis og sporbarhet
Revisorer og kunder ber om undersøkelser av temperaturuniformitet, termoelementkalibreringsregistreringer og kontinuerlige datalogger. En prosess ingen kan dokumentere er, for praktiske kommersielle formål, en prosess ingen kan selge.
Tilpasse utstyr til prosessen
Utstyrsbyggere som Shanghai Dengsheng Instrument Manufacturing, hvis termisk utstyr linje går fra tørkeovner og vakuumkamre til ovner, inkubatorer og testkamre, har en tendens til å organisere katalogene sine på samme måte: etter familie, ikke etter temperatur alene. Sammenligningen nedenfor oppsummerer hvor hver familie tjener sin plass.
Tabellmerknad: disse områdene er utgangspunkt, ikke garantier. Virkelige arbeidsgrenser forskyves med lastmasse, isolasjonskvalitet, kontrollerinnstilling og enhetsklassen kjøperen ber leverandøren om å sertifisere.
Vakuum er det klareste eksemplet på hvorfor fysikken betyr mer enn etiketten. Senking av kammertrykket senker kokepunktet til vann og løsemidler, slik at en vakuumtørker kan fjerne fuktighet ved 60 °C som en atmosfærisk ovn trenger 140 °C for å skifte. Det samme miljøet fjerner også oksygen, som stopper oksidasjon på reaktive pulvere og forhindrer misfarging av overflaten på kobber- og sølvdeler.
 Utsøkt utseende Fleksibel og praktisk vakuumtørkeovn Dette produktet har en vertikal, gulvstående design, som effektivt integrerer vakuumpumpen og arbeidskammeret i en enkelt, kompakt struktur. Dette eliminerer... Se produkt →
Avveiningen er syklusstruktur. Vakuumtørking fjerner varmeoverføring ved konveksjon, så oppvarming er avhengig av hyller, stråling og kontakt, og pumpen blir et vedlikeholdselement med olje- eller pakningsskifteintervaller. En prosessingeniør som planlegger det får en rask, ren syklus med lav temperatur. En som ikke arver uforutsigbar nedetid for pumpen.
Pålitelighetsarbeid følger en annen logikk igjen. Testkamre spesifiseres av stressprofilen de skal reprodusere, ikke ved en enkelt temperatur, og det er derfor et anlegg ofte vil kjøre flere kammertyper side om side. En nyttig orientering om hvordan disse variantene deler opp arbeidet er dekket i denne oversikten over miljøtestkammertyper .
Skjulte beregninger: Hvor syklustid og kostnader faktisk sitter
Tilbudsark viser sjelden fordelingen av tid i en syklus, men denne fordelingen forklarer de fleste driftskostnadene. I en typisk konveksjonssyklus for en middels masselast ser sammenbruddet omtrent slik ut.
Oppramping
30 %
30 %
Bløtlegg
32 %
32 %
Avkjøling
18 %
18 %
Last og loss
12 %
12 %
Rekorder og QA
8 %
8 %
To konklusjoner følger. For det første er opptrapping der energibehovet topper seg og hvor bedre dørtetninger, tykkere isolasjon og resirkulasjonsvifter i riktig størrelse betaler for seg selv. For det andre er kjøling der forvrengning og restspenning vanligvis introduseres, og det er derfor kontrollert kjøling er en prosessparameter i stedet for en venteperiode.
En tredje beregning forblir usynlig frem til den første revisjonen: tiden som kreves for å bevise at kammeret fortsatt er det det var da det ble installert. Anlegg som logger enhetsundersøkelser og kalibreringsdatoer i samme system som produksjonskjøringer, bruker timer på å forberede en revisjon i stedet for dager.
Hvordan etterspørselen etter termisk prosessering fordeles
Næringen blir ofte diskutert som om den var ett marked. I praksis konsentreres etterspørselen i fire klynger med ganske forskjellige spesifikasjoner, serviceforventninger og etterlevelsesbyrder.
- Metaller varmebehandling og sintring: ca 34 prosent
- Mat-, farmasøytiske og steriliseringsprosesser: ca 27 prosent
- Halvleder-, elektronisk- og nymaterialbehandling: ca. 21 prosent
- Luftfarts-, bil- og generell pålitelighetsvalidering: ca. 18 prosent
Delen av halvledere og nytt materiale er den raskeste å endre spesifikasjonen. Batterielektrodetørking, for eksempel, har beveget seg mot lavere oksygennivåer og strammere temperaturbånd fordi gjenværende fuktighet og overflateoksidasjon både forringer celleytelsen. Det presser kjøpere mot nitrogenrenset eller klasse 100 rent tørkeutstyr i stedet for en standard verkstedovn.
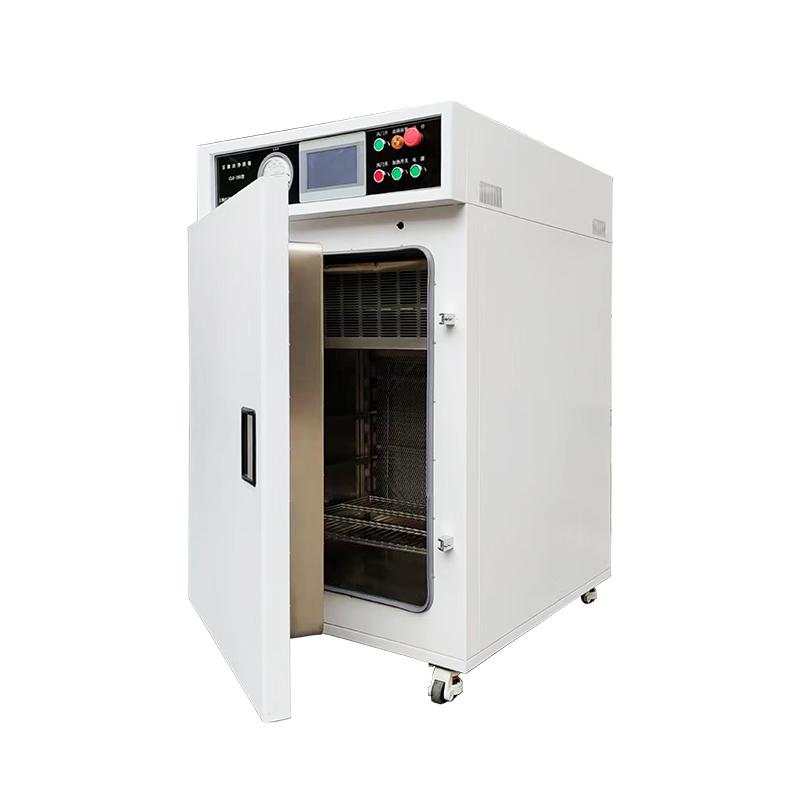 250 ℃ høytemperaturbestandig klasse 100 ren tørkeovn Class 100 Cleanroom Tørkeovn, også kjent som en Class 100 Cleanroom Baking Oven eller Class 100 Cleanroom Tørkeskap, er et spesialutstyr som integrerer høy... Se produkt →
Mat og farmasøytiske termiske prosesser er den andre ytterpunkten av dokumentasjonen. Pasteuriseringsregimer, dødelighetsverdier for sterilisering og kontroll av beholderintegritet blir alle registrert i henhold til en definert prosedyre, slik at utstyret vurderes på reproduserbarhet og rekordkvalitet like mye som på oppvarmingshastighet.
En utvalgssekvens som unngår dyre feil
De fleste innkjøpsproblemer i denne bransjen spores tilbake til en sekvensfeil: kammeret velges før prosessvinduet er definert. Å jobbe i rekkefølgen nedenfor holder beslutningen begrunnet.
1
Skriv ned prosessvinduet
Oppgi måltemperatur, tillatt bånd, bløtleggingsvarighet, maksimal rampehastighet materialet tåler og atmosfæren. Hvis bandet ikke kan oppgis, er prosessen ennå ikke definert godt nok til å kjøpe utstyr til.
2
Mål belastningen, ikke kammeret
Belastningsmasse, stativmateriale og stablemønster bestemmer hvor mye varme systemet må flytte. Et kammer som holder temperaturen perfekt når det er tomt, kan komme flere grader til kort med 200 kg stål inni.
3
Match atmosfæren til risikoen
Løsemiddeldamper, fint pulver og reaktive gasser endrer kravet til innkapsling fullstendig. Der det kan dannes brennbare konsentrasjoner, er standard oppvarmingsutstyr feil svar uansett temperaturklassifisering.
4
Bekreft dokumentasjonens omfang
Spør hvilken enhetlighetsklasse som skal sertifiseres, hvilken undersøkelsesmetode som skal brukes, og hvilke kalibreringssertifikater som følger med enheten. Disse svarene skiller ofte to tilbud som ser identiske ut på pris.
5
Modellere tilbakebetalingen ærlig
Illustrerende aritmetikk: et kammer som kjører to sykluser med 20 stativer per dag med USD 200 i arbeid per stativ håndterer USD 8 000 daglig. Å kutte skrap med én prosent frigjør omtrent USD 80 per dag, omtrent USD 20 000 over et 250-dagers år, som ofte overstiger prispåslaget for en strammere, bedre dokumentert enhet.
For løsemiddelbærende belastninger i klassifiserte områder, må kapslingen, viften, kontrolleren og ledningene alle oppfylle samme beskyttelsesstandard. Å dele opp en klassifisert komponent i et ellers standard kammer er en vanlig og kostbar snarvei.
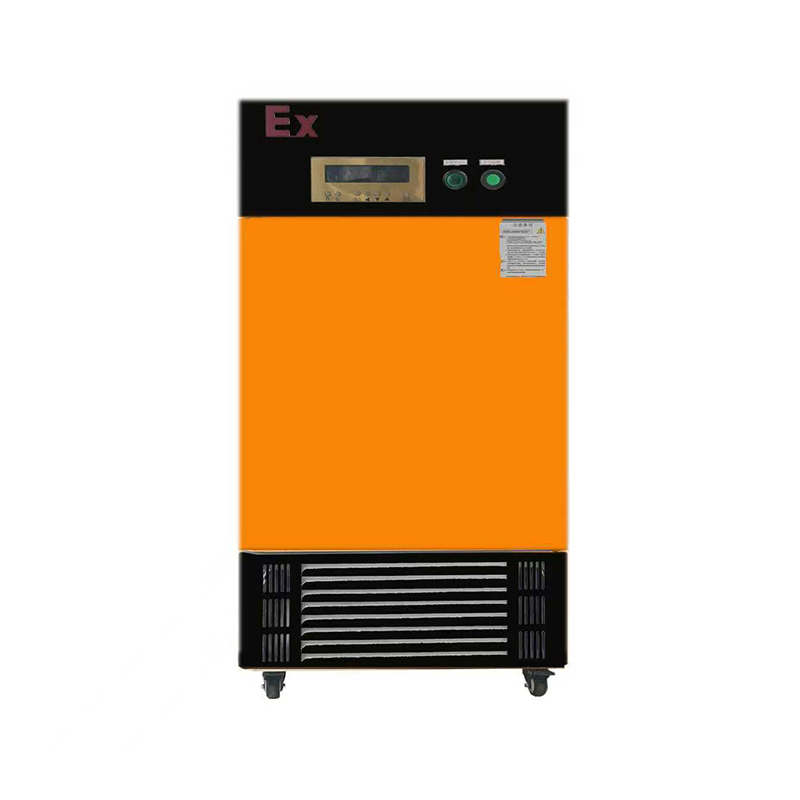 Eksplosjonssikkert testkammer for høy og lav temperatur og fuktighet Det eksplosjonssikre høy- og lavtemperaturtestkammeret er et kritisk utstyr for moderne industriell sikkerhet og presisjonstesting. Dens flerlags aktive... Se produkt →
Vedlikehold og samsvar: Den uglamorøse delen
En termisk prosess degraderes stille. Ingenting feiler direkte; båndet utvides ganske enkelt med en grad eller to per år til en batch er ute av spesifikasjonen. Planlagt vedlikehold er det som holder prosessen inne i vinduet som er definert ved igangkjøring.
- Gjenta undersøkelsen av temperaturensartethet med det intervallet gjeldende standard eller kundekrav setter, og etter enhver endring av isolasjon, vifter eller dørbeslag.
- Kalibrer kontroll- og undersøkelsestermoelementer på nytt etter en dokumentert tidsplan; Driftssensorer er den vanligste årsaken til et utvidet bånd.
- Bytt ut dørpakninger og tetninger på betingelse, ikke ved feil. Pakningskomprimering er billig å sjekke og dyrt å ignorere.
- Service vakuumpumper, filtre og blåsere i timebaserte intervaller, og registrer oljeskift som en del av prosesshistorien.
- Oppbevar kontinuerlig temperaturregistrering, kalibreringssertifikater og vedlikeholdslogger i ett arkiv som revisorer kan følge uten hjelp.
For produksjonssteder er kvalitetssystemet ryggraden i alt dette. Et anlegg som opererer under ISO 9001 med eget testlaboratorium er normalt i stand til å kjøre uniformitetsundersøkelser og aksepttester før forsendelse, noe som reduserer risikoen for at et kammer kommer med et uverifisert bånd. Det er verdt å spørre en leverandør direkte om hvilke tester som utføres internt, hvilken instrumentering som brukes, og om disse registreringene følger med enheten.
Eksplosjonsbeskyttede installasjoner legger til et ekstra lag: kapslingsintegritet, rensesystemer, forriglingslogikk og kabelgjennomføringer trenger alle periodisk inspeksjon, og enhver feltmodifikasjon kan ugyldiggjøre den opprinnelige sertifiseringen. Å behandle denne sertifiseringen som en permanent egenskap ved utstyret i stedet for en tilstand som skal opprettholdes, er en pålitelig måte å mislykkes i en revisjon.
Den termiske prosessindustrien belønner presisjon på en bestemt måte. To anlegg kan kjøpe teknisk like kamre og ende opp med helt forskjellige utbytter, fordi det ene definerte sitt prosessvindu før kjøpet og det andre forventet at utstyret skulle definere det. Rekkefølgen på operasjonene betyr mer enn brosjyren.
Begynn med toleransen du faktisk kan holde, velg atmosfæren og varmeoverføringsmetoden som materialet krever, dokumenter alt prosessen produserer, og vedlikehold systemet som en prosessressurs i stedet for et verktøy. Den tilnærmingen gjør at en ovn, en ovn eller et testkammer gjør det den ble kjøpt for å gjøre fem år etter installasjonen, som er det eneste ytelsestallet som til syvende og sist teller.
Send melding
Anbefalte produkter
Produkter levert av kjente bedrifter er dypt tillitsfulle av brukerne.


- KONTAKT
-
- No. 119, Qingliang Avenue, Yaozhuang Town, Zhejiang, China.
- [email protected] ( Email )
- +86-13671719019 ( Phone )
- +86-021-57440136 ( Tel )
- PRODUKT
-
- Tørkeovn-serien
- Vakuumboks-serien
- Eksplosjonssikker serie
- Høytemperaturovnsserie
- Inkubator serien
- Testkammerserien
- Andre serier
- Tvungen lufttørkeovn
- Motstandsovn
- Vakuumrørovn
- Mugginkubator
- Vakuumatmosfæreovn
- Biokjemisk inkubator
- Inkubator for karbondioksid
- Eksplosjonssikker vakuumtørkeovn
- Høy og lav temperatur testkammer
- MOBIL
Opphavsrett ©
Shanghai Dengsheng Instrument Manufacturing Co., Ltd.
Alle rettigheter reservert. Laboratorieutstyrsprodusenter

 Tilbake til toppen
