


Bransjenyheter
Hjem / Nyheter / Bransjenyheter / Saltbad varmebehandling: prosess, salttyper, kostnader og sikkerhetsgrenser
Saltbad varmebehandling: prosess, salttyper, kostnader og sikkerhetsgrenser
Dato:Sep 21, 2026
Ved 1050 °C når et stativ med A2-verktøyinnsatser senket ned i smeltet salt austenitiseringstemperatur på omtrent 60 til 90 sekunder. Det samme stativet i en kaldveggsvakuumovn trenger 35 til 45 minutter. Det gapet er ikke en planleggingsdetalj. Den setter austenittkornstørrelsen, forvrengningen som allerede er låst inn i delen før bråkjølingen begynner, og rettearbeidet som vises i neste måneds skraprapport.
Saltbad varmebehandling er den raskeste kommersielle måten å bringe stål til temperatur og holde det jevnt. Den får sin plass når seksjonene er tynne eller geometrien er kompleks, når forvrengningen må holde seg innenfor noen få tusendeler av en tomme, eller når prosessen trenger et isotermisk hold som martempering, austempering eller et nitrerings- og karbureringssalt. Det er feilkjøp når deler er tykke, årlig tonnasje er lav, eller ingen på gulvet ønsker å eie saltkjemi, røykutvinning og avfallshåndtering. Tre tall avgjør det: minimum seksjonstykkelse, årlig tonnasje og gjeldende skrot- eller rettehastighet.
Det som følger er varmeoverføringen bak prosessen, saltfamiliene og deres temperaturvinduer, en side-by-side sammenligning med vakuum- og atmosfæreovner, de skjulte kostnadene som aldri vises i et tilbud, og vedlikeholdsrutinen som holder et bad i live.
Hva skjer inne i et smeltet saltbad
Et saltbad er en oppvarmet gryte med smeltet salt, vanligvis en nitrat-, nitritt-, klorid- eller cyanidbasert blanding, som overfører varme til arbeidsstykket gjennom direkte væskekontakt. Fordi delen aldri utsettes for luft ved temperatur, er det ingen skala og ingen avkulling på overflaten, og ingen beskyttende atmosfære for å balansere.
Varmeoverføring er begrenset av delen, ikke av ovnen
Smeltet salt har en tetthet nær 1,8 til 2,0 g/cm3 med en stor volumetrisk varmekapasitet, så badet oppfører seg som et termisk reservoar i stedet for en luftstrøm. Dens konveksjonskoeffisient mot stål er en til to størrelsesordener høyere enn for en ovn med sirkulerende atmosfære. Overflaten av delen når badetemperatur nesten umiddelbart, og den gjenværende tiden settes ved ledning gjennom seksjonen. En 25 mm seksjon som trenger 40 minutter i vakuum kan trenge 3 til 4 minutter i salt.
- Temperaturensartethet: med omrøring holder et godt vedlikeholdt bad belastningen innenfor omtrent ±3 til ±5 °C, som støtter tette austenitiserende vinduer og repeterbare kassedybder.
- Ingen oksidasjon eller avkarbonisering: væsken utelukker luft, så maskinerte overflater etterlater badekaret rent og klart for neste operasjon.
- Isotermisk holding: et andre bad ved 200 til 350 °C tillater martempering eller austempering til transformasjonen er ferdig ved én temperatur.
- Flytende støtte: Væsken bærer delen, og reduserer nedfallet som tyngdekraften forårsaker i lange eller tynne komponenter.
Matchende saltkjemi til temperaturvinduet
Tabell 1: Saltfamilier brukt i industriell varmebehandling, gruppert etter arbeidstemperatur.
Saltvalg er ikke utskiftbart. Nitrat- og nitrittsalter brytes ned over omtrent 600 °C og kan reagere voldsomt med visse metaller og organiske stoffer; kloridsalter absorberer fuktighet og må startes sakte; cyanidholdige salter krever dedikert ventilasjon, separat verktøy og kontrollert avfallsbehandling. Å kjøre feil salt ved feil temperatur er en sikkerhetshendelse, ikke et kvalitetsproblem.
Saltbad vs vakuum vs atmosfære: en praktisk sammenligning
Tabell 2: Typiske industrielle områder for en 25 mm seksjon; eksakte verdier avhenger av legering, lasting og utstyrstilstand.
Mønsteret er konsekvent. Salt vinner på hastighet, enhetlighet og forvrengningskontroll, og taper på kjemihåndtering og avfallshåndtering. Vakuum vinner på renslighet for tykke, høyverdige deler, men varmer sakte. Atmosfæreovner sitter i midten og er fortsatt den billigste ruten for temperering eller gløding av store volumer der lett overflateoksidasjon er tolerabel.
Skjulte beregninger: Heat-Up, Drag-Out og Chemistry Drift
1.0
Saltbad
3.0
Fluidisert seng
5.0
Atmosfære
8.0
Vakuum
Figur 1: Relativ oppvarmingstidsindeks for en 25 mm seksjon, saltbad = 1,0.
Oppvarmingstid er den synlige metrikken. Drag-out er den dyre. Hver del som forlater badekaret bærer salt på overflaten, typisk noen få gram til noen titalls gram, og det saltet ender opp i skyllevannet, bråkjøletanken eller på gulvet. Over et år er drag-out vanligvis den største saltforbrukslinjen i budsjettet, større enn fordampningstap, og den vokser stille med en del kompleksitet.
Badkjemien driver også. Nitratbad akkumulerer karbonat etter hvert som de eldes, noe som hever smeltepunktet og senker den brukbare topptemperaturen. Kloridbad samler oksider og slam som isolerer varmeelementer og skaper temperaturstratifisering. De fleste butikker analyserer badet ukentlig eller hver fjortende dag og dekanterer slam månedlig; hopper over den rutinen vises som uberegnelig saksdybde lenge før den dukker opp som en mislykket del.
Hvor saltbad fortsatt er spesifisert
Verktøy og dyse: 34 %
Luftfartskomponenter: 22 %
Drivlinje for bil: 18 %
Medisinske instrumenter: 12 %
Energi og tungt utstyr: 8 %
Annet: 6 %
Figur 2: Omtrentlig fordeling av bruk av smeltet saltprosess på tvers av sluttmarkeder.
Fordelingen gir mening når forvrengning og snitttykkelse vurderes sammen. Verktøy- og dysearbeid involverer tynne seksjoner med høy hardhet der retting er kostbart. Luftfarts- og bildeler har stramme dimensjonstoleranser og dokumenterte prosessvinduer. Medisinske applikasjoner og energiapplikasjoner bruker salt hovedsakelig til flytende nitrering, der badet fungerer som et herdemedium i stedet for bare et oppvarmingsmedium.
Tilbakebetaling, utvalg og en fem-trinns kjøpsprosess
En saltlinje betaler tilbake gjennom skrapreduksjon og syklustid. Hvis en butikk retter ut 5 % av de lange skaftene sine i dag og bringer det under 1 % med en isotermisk saltprosess, dekker besparelsen vanligvis et nitratbad innen 18 til 30 måneder. Hvis forvrengning ikke er et problem og seksjonene er tykke, betaler salt sjelden tilbake i det hele tatt.
- Fiks temperaturvinduet først. Bestem den nøyaktige austenitiserings-, austempererings- eller nitreringstemperaturen og holdetiden; dette begrenser saltfamilien før noe utstyr blir tilbudt.
- Match saltet, og dimensjoner deretter kjelen. Pottestørrelsen følger den største belastningen, ikke den gjennomsnittlige belastningen. Belastning over omtrent 30 til 40 % av badets masse i deler vil synke i temperatur og strekke syklusen uforutsigbart.
- Bestem deg for omrøring og et nytt bad. Agitasjon gir ±3 til ±5 °C ensartethet; et andre, mindre bad er det som muliggjør martempering og austempering.
- Planlegg utstyr for forvarme og etterskylling. Fuktighet på deler gir voldsomme sprut i et varmt bad, og restsalt må skylles og tørkes ut av blinde hull og gjenger.
- Budsjetter avfallsstrømmen fra dag én. Cyanidholdig saltavfall kan ikke gå til et kommunalt renseanlegg; alkalisk klorering eller lisensiert deponering er en gjentakende kostnad, ikke et engangsprosjekt.
For butikker som bestemmer at kjemibyrden ikke er verdt det, en rute med kontrollert atmosfære som bruker velprøvd serie med høytemperaturovner utstyret dekker temperering, forvarming og mange herdingstrinn uten smeltet saltbeholdning eller avfallstillatelse.
 Timerfunksjon Vakuumatmosfæreovn Vakuum atmosphere furnaces are core equipment for high-temperature heat treatment of materials by creating a vacuum and introducing a controlled atmosphere (such as in... Se produkt →
Vedlikehold, sikkerhet og samsvar
Rutinemessig badepleie
- Analyser saltkjemi ukentlig: karbonatinnhold i nitratbad, cyanatinnhold i nitreringssalter og fuktighet i klorider.
- Skum slam og slagg før det når varmeelementene, og hold en skriftlig logg over salttilsetninger og dekanteringsdatoer.
- Tilsett aldri kaldt salt eller vått verktøy i et løpende bad; lad sakte ved kanten og la smelten stabilisere seg igjen før du legger inn deler.
- Dekk til badekaret når det ikke er i bruk for å redusere energitapet og begrense fuktighetsabsorpsjonen over natten.
Tørking av deler før og etter badet
Fuktighet er den vanligste årsaken til et saltbadutbrudd. Vann som er fanget i et blindhull eller gjenget boring, blinker til damp umiddelbart ved 500 °C og kaster salt ut av kjelen, og det samme gjelder våte armaturer, fuktige termoelementer og kalde deler som bringes inn i et fuktig rom. En tørkeovn med høy presisjon er standardverktøyet for det trinnet, og holder delene ved 120 til 150 °C til ingen målbar fuktighet gjenstår.
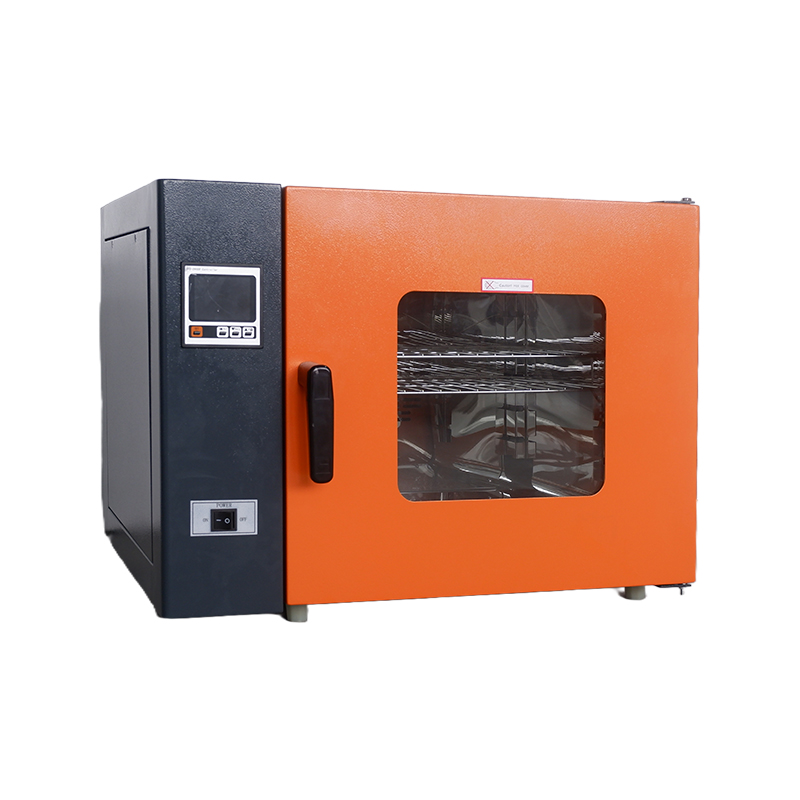 200 ℃ Tørkeovn med høy pålitelighet og høy presisjon Presisjonstørkeovner, som presisjonsvarmebehandlingsutstyr, er uunnværlig basisutstyr i moderne industrielle og vitenskapelige forskningssystemer. Kjerneprinsen deres... Se produkt →
Etter behandling forlater deler badekaret dekket med salt. En skylling med varmt vann fjerner det meste; resten skjuler seg i hulrom og tråder. En vakuumtørkeovn trekker den gjenværende fuktigheten ut ved lav temperatur, noe som forhindrer lynkorrosjon og stopper saltrester fra å rehydrere på maskinerte overflater.
 Utsøkt utseende Fleksibel og praktisk vakuumtørkeovn Dette produktet har en vertikal, gulvstående design, som effektivt integrerer vakuumpumpen og arbeidskammeret i en enkelt, kompakt struktur. Dette eliminerer... Se produkt →
Samsvar og dokumentasjon
Saltovner faller inn under samme pyrometri og kvalitetsrammeverk som alt annet varmebehandlingsutstyr: AMS 2750 for romfart, CQI-9 for bilindustrien, NADCAP for spesielle prosesser og ISO 9001 for generell kvalitetsstyring. Forvent kvartalsvise temperaturuniformitetsundersøkelser og månedlige kontroller av kontroll- og registreringsinstrumenter, pluss avtrekksregistreringer og avfallsmanifester for nitrat- eller cyanidholdig materiale. Butikker som kjøper sikkerhetsvurdert utstyr på pris alene oppdager vanligvis den reelle kostnaden senere; det samme mønsteret vises i alle kategorier av beskyttende maskinvare, inkludert eksplosjonssikkert utstyr for eksplosjonsfarlige områder .
Saltbad varmebehandling er et fokusert verktøy, ikke en generell løsning. Den leverer oppvarmingshastigheter, ensartethet og isotermisk kontroll som ingen gassovn matcher, og til gjengjeld ber den om disiplinert saltkjemi, fuktighetskontroll, ventilasjon og en avfallsplan. Hvis delene dine er tynne, forvrengningsmålene dine er stramme, og volumene rettferdiggjør kjemien, vil prosessen holde sin plass på gulvet i flere tiår. Hvis de ikke er det, vil et vakuum- eller atmosfæresystem i riktig størrelse være billigere å kjøre og mye lettere å levere til neste skift. Bestem deg med snitttykkelsen og skraphastigheten foran deg, ikke med kjøpesummen.
Send melding
Anbefalte produkter
Produkter levert av kjente bedrifter er dypt tillitsfulle av brukerne.


- KONTAKT
-
- No. 119, Qingliang Avenue, Yaozhuang Town, Zhejiang, China.
- [email protected] ( Email )
- +86-13671719019 ( Phone )
- +86-021-57440136 ( Tel )
- PRODUKT
-
- Tørkeovn-serien
- Vakuumboks-serien
- Eksplosjonssikker serie
- Høytemperaturovnsserie
- Inkubator serien
- Testkammerserien
- Andre serier
- Tvungen lufttørkeovn
- Motstandsovn
- Vakuumrørovn
- Mugginkubator
- Vakuumatmosfæreovn
- Biokjemisk inkubator
- Inkubator for karbondioksid
- Eksplosjonssikker vakuumtørkeovn
- Høy og lav temperatur testkammer
- MOBIL
Opphavsrett ©
Shanghai Dengsheng Instrument Manufacturing Co., Ltd.
Alle rettigheter reservert. Laboratorieutstyrsprodusenter

 Tilbake til toppen
